


Mga Mahahalagang Teknik para sa Pagwelding ng Galvanized Steel sa mga Aplikasyon ng Sasakyan
Pagwelding ng bakal na yero Ang materyal na ito ay may mahalagang papel sa paggawa ng sasakyan. Pinahuhusay ng materyal na ito ang resistensya sa kalawang, na tinitiyak ang mahabang buhay ng sasakyan. Gayunpaman, nahaharap ang mga welder sa malalaking hamon. Kabilang sa mga karaniwang isyu ang zinc vaporization, na lumilikha ng mga nakalalasong usok, at zinc embrittlement, na maaaring magpahina ng mga hinang. Ang pagtugon sa mga hamong ito ay mahalaga para sa pagkamit ng mataas na kalidad na mga resulta sa galvanized steel welding.
Mga Pangunahing Puntos
- Paghihinang Ang galvanized steel ay nangangailangan ng wastong paghahanda sa ibabaw upang maalis ang mga kontaminante. Pinahuhusay nito ang kalidad ng hinang at binabawasan ang mga depekto.
- Malaki ang mga panganib sa kalusugan mula sa usok ng zinc. Siguraduhing maayos ang bentilasyon at gumamit ng personal na kagamitang pangproteksyon upang maprotektahan laban sa pagkakalantad sa nakalalasong bagay.
- Maglagay muli ng zinc coatings pagkatapos ng hinang upang maibalik ang resistensya sa kalawang. Ang hakbang na ito ay mahalaga para mapanatili ang mahabang buhay ng mga hinang na dugtungan.
Mga Katangian ng Galvanized Steel
Ang galvanized steel ay nagpapakita ng ilang pangunahing katangian na ginagawa itong angkop para sa mga aplikasyon sa sasakyan. Ang pag-unawa sa mga katangiang ito ay mahalaga para sa epektibong hinang.
| Ari-arian | Paglalarawan |
|---|---|
| Densidad | Humigit-kumulang 7.85 g/cm³, na nagbibigay ng matibay at magaan na materyal. |
| Punto ng Pagkatunaw | Natutunaw ang patong na zinc sa temperaturang humigit-kumulang 420°C, habang natutunaw naman ang substrate na bakal sa temperaturang humigit-kumulang 1400°C. |
| Lakas ng Pag-igting | Mula 370 hanggang 780 MPa ang saklaw, na nagbibigay-daan dito upang mapaglabanan ang mga makabuluhang puwersa ng tensile. |
| Lakas ng Pagbubunga | Saklaw sa pagitan ng 250 at 550 MPa, na nagpapahiwatig ng kapasidad ng materyal na makayanan ang stress nang walang deformasyon. |
| Kakayahang umangkop | Ang mahusay na ductility ay nagbibigay-daan sa paghubog at pagbaluktot nang hindi nababasag. |
| Katigasan | Karaniwang nasa hanay mula 130 hanggang 250 HB, na nagpapahiwatig ng resistensya sa deformasyon. |
| Paglaban sa Kaagnasan | Ang zinc coating ay nagbibigay ng matibay na resistensya sa kalawang, na tumatagal nang mahigit 50 taon sa katamtamang kapaligiran. |
| Paglaban sa Kemikal | Lumalaban sa maraming kemikal sa mga kontroladong kapaligirang may pH ngunit maaaring kalawangin sa mga kondisyong lubos na acidic o basic. |
Ang zinc coating sa galvanized steel ay may malaking epekto sa weldability nito kumpara sa uncoated steel. Kabilang sa mga pangunahing punto ang:
- Ang kakayahang ihinang ng mga galvanized sheet ay nag-iiba dahil sa mga katangian ng zinc layer.
- Ang kapal at istraktura ng zinc coating ay nakakaimpluwensya sa pagganap ng hinang.
- May mga isyung lumilitaw sa panahon ng gas metal arc (GMA) welding kapag nagliliyab ang arko, na humahantong sa pagsingaw ng zinc, na nakakaapekto sa katatagan ng arko at daloy ng shielding gas.
Itinatampok ng mga katangian at hamong ito ang kahalagahan ng pag-unawa sa mga pamamaraan ng hinang na galvanized steel sa pagmamanupaktura ng sasakyan.
Mga Hamon ng Pagwelding ng Galvanized Steel
Pagwelding ng bakal na yero Nagpapakita ito ng ilang mga hamong maaaring makaapekto sa kalidad ng hinang at sa kalusugan ng manghihinang. Ang pag-unawa sa mga hamong ito ay mahalaga para sa pagkamit ng matagumpay na mga resulta sa mga aplikasyon sa sasakyan.
Mga Panganib sa Kalusugan
Ang mga welder ay nahaharap sa malalaking panganib sa kalusugan kapag nagtatrabaho gamit ang galvanized steel. Ang zinc coating ay naglalabas ng mapaminsalang usok habang nagwewelding. Kabilang sa mga pangunahing panganib sa kalusugan ang:
| Panganib sa Kalusugan | Paglalarawan |
|---|---|
| Paglanghap ng Singaw ng Zinc Oxide | Maaaring humantong sa mga agaran at pangmatagalang problema sa kalusugan. |
| Lagnat ng Usok ng Metal | Isang sakit na parang trangkaso na may mga sintomas tulad ng panginginig, lagnat, pagduduwal, at pananakit ng katawan. |
| Talamak na Pinsala sa Baga | Ang matagalang pagkakalantad ay maaaring magresulta sa mga kondisyon tulad ng pneumonitis at pulmonary edema. |
| Kakulangan sa Tanso | Ang labis na pagkakalantad sa zinc ay maaaring humantong sa mga problema sa neurological dahil sa kapansanan sa pagsipsip ng tanso. |
| Pagkakalantad sa Lead Oxide | Nauugnay sa mga pangmatagalang problema sa kalusugan kabilang ang kanser sa baga at utak. |
| Pangkalahatang Epekto sa Kalusugan | Kabilang dito ang pangangati ng mata, ilong, at lalamunan; pagkahilo; pinsala sa baga; iba't ibang uri ng kanser; at marami pang iba. |
Upang mabawasan ang mga panganib na ito, mahalaga ang wastong bentilasyon at mga sistema ng pagkuha ng usok. Inirerekomenda ng OSHA ang mekanikal na bentilasyon na naglalabas ng hindi bababa sa 2000 cubic feet kada minuto (cfm) ng hangin para sa bawat welder sa mga lugar na walang natural na bentilasyon.
Mga Isyu sa Kalidad ng Pagwelding
Ang mga depekto sa hinang tulad ng porosity at pagbibitak ay kadalasang nangyayari kapag Hinang na Galvanized bakal. Ang presensya ng zinc ay maaaring humantong sa pagkakulong ng gas, na nagreresulta sa porosity. Ang sumusunod na talahanayan ay naglalarawan ng mga rate ng insidente ng porosity sa iba't ibang sample ng weld:
| Pagwelding | Porosidad (%) |
|---|---|
| W2 | 1.7 |
| W3 | 0.4 |
| W8 | 0.4 |
| W1 | ~6 |
| W4 | ~6 |
| W5 | ~6 |
| W6 | ~6 |
| W7 | ~6 |
| W9 | ~12 |
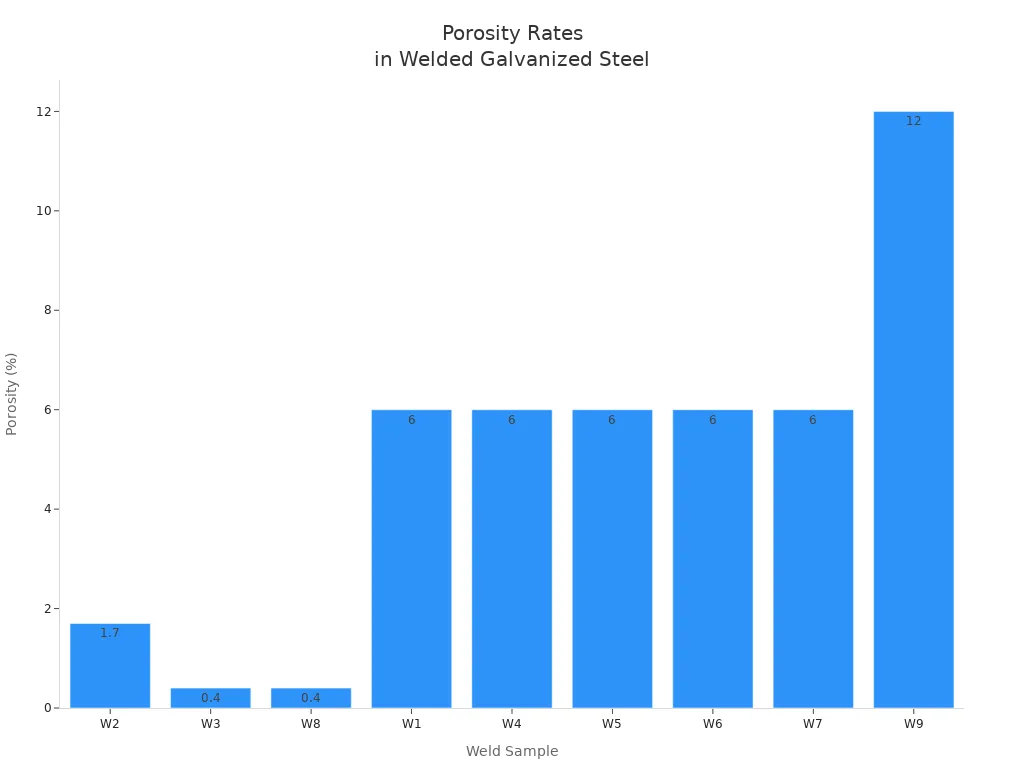
Ang mga gas tulad ng hydrogen, nitrogen, at oxygen ay maaaring mag-ambag sa porosity kung hindi maayos na mapangasiwaan. Bukod pa rito, tumataas ang panganib ng pagbitak dahil sa embrittlement na dulot ng zinc coating.
Mga Pamamaraan sa Paghahanda para sa Galvanized Steel Welding
Ang paghahanda ng galvanized steel para sa hinang ay mahalaga upang matiyak ang matibay at matibay na mga dugtungan sa mga aplikasyon sa sasakyan. Ang wastong paghahanda ay nakakabawas ng mga depekto at nagpapahusay sa pangkalahatang kalidad ng hinang. Narito ang mahahalagang pamamaraan na dapat isaalang-alang:
Paglilinis ng Ibabaw
Ang epektibong paglilinis ng ibabaw ay nag-aalis ng mga kontaminant na maaaring makaabala sa proseso ng hinang. Ang mga sumusunod na pamamaraan ay karaniwang ginagamit:
- Mekanikal na PaglilinisKasama sa pamamaraang ito ang paglilinis gamit ang abrasive blast, paglilinis gamit ang kamay, at paglilinis gamit ang mga power tool. Epektibo nitong inaalis ang kalawang, pintura, at iba pang mga kontaminante.
- Paglilinis ng Kemikal: Ang mga solusyong alkalina o asido ay maaaring mag-alis ng mga organikong kontaminante. Ang isang banayad na asido na solusyon, na hinaluan sa proporsyon na 25 bahagi ng tubig sa 1 bahagi ng asido, ay partikular na epektibo.
- Paglilinis ng SolventAng paglalagay ng mga solvent gamit ang malilinis na tela ay nakakatulong sa pag-alis ng mga organikong materyales nang hindi muling nagdedeposito ng mga kontaminante.
| Paraan ng Paglilinis | Paglalarawan |
|---|---|
| Mekanikal na Paglilinis | Kabilang dito ang paglilinis gamit ang abrasive blast, paglilinis gamit ang kamay, at paglilinis ng mga power tool upang maalis ang mga kontaminante. |
| Paglilinis ng Kemikal | Gumagamit ng alkaline o acidic na solusyon upang alisin ang mga organikong kontaminante at ihanda ang ibabaw. |
| Paglilinis ng Solvent | Kabilang dito ang paglalagay ng mga solvent sa ibabaw upang maalis ang mga organikong materyales gamit ang malilinis na tela. |
Pagkatapos linisin, banlawan nang mabuti ang ibabaw gamit ang sariwang tubig upang maalis ang anumang nalalabi. Patuyuin nang lubusan ang ibabaw bago magpatuloy sa pagwelding.
Pag-alis ng Patong na Zinc
Ang pag-alis ng zinc coating bago magwelding ay maaaring makaapekto nang malaki sa lakas ng mga kasukasuan at resistensya sa kalawang. Bagama't maaaring mukhang kapaki-pakinabang ang pag-alis ng zinc layer upang maiwasan ang vaporization habang nagwe-welding, inilalantad ng gawaing ito ang bakal sa mga panganib ng kalawang. Ang mga sumusunod na punto ay nagbubuod ng mga epekto ng pag-alis ng zinc:
| Punto ng Katibayan | Paglalarawan |
|---|---|
| Paglaban sa Kaagnasan | Ang mga zinc coating ay nagbibigay ng mahusay na resistensya sa kalawang, at ang pag-aalis ng mga ito ay naglalantad sa bakal sa mga panganib ng kalawang. |
| Mga Depekto sa Pagwelding | Ang zinc ay nagiging singaw habang hinang, na humahantong sa porosity at mga butas ng suntok, na nakakaapekto sa integridad ng mga kasukasuan. |
| Pagsali na Hindi Nagsasanib | Ang mga pamamaraan tulad ng gas metal arc brazing (GMAB) ay nakakabawas sa pagkasunog ng zinc at nagpapanatili ng proteksyon laban sa kalawang, na nagpapatibay sa lakas ng kasukasuan. |
Paghahanda sa Gilid
Ang wastong paghahanda ng gilid ay mahalaga para sa pagkamit ng pinakamainam na kalidad ng hinang. Ang iba't ibang paraan ng pagproseso ay nakakaapekto sa zinc coating at resistensya sa kalawang:
| Paraan ng Pagproseso | Epekto sa Patong na Zinc | Paglaban sa Kaagnasan |
|---|---|---|
| Pagputol gamit ang Laser | Nagpapasingaw ng zinc | Mataas na pagkamaramdamin sa oksihenasyon |
| Pagsusuntok | Bahagyang patong ng zinc | Superior na resistensya sa kalawang |
| Pagtatak | Bahagyang patong ng zinc | Superior na resistensya sa kalawang |
| Pag-aalis ng Burring gamit ang Roller | Pantay na distribusyon ng zinc | Pinahusay na proteksyon sa kalawang |
Sa pamamagitan ng pagsunod sa mga pamamaraan ng paghahandang ito, maaaring mapabuti nang malaki ng mga welder ang kalidad ng galvanized steel welding sa mga aplikasyon ng sasakyan. Ang wastong paglilinis, maingat na pagsasaalang-alang sa pag-alis ng zinc, at epektibong paghahanda ng gilid ay pawang nakakatulong sa mas matibay at mas maaasahang mga hinang.
Pagpili ng Tamang Paraan ng Pagwelding para sa Galvanized Steel
Ang pagpili ng angkop na paraan ng pagwelding para sa galvanized steel ay mahalaga para sa pagkamit ng mataas na kalidad na mga weld sa mga aplikasyon ng sasakyan. Ang bawat pamamaraan ay may kanya-kanyang bentahe at hamon, lalo na pagdating sa kalidad at kahusayan ng pagwelding.
- MIG WeldingAng pamamaraang ito ay nag-aalok ng mataas na antas at bilis ng pagdedeposito. Gayunpaman, maaari itong humantong sa pagtalsik at hindi gaanong kaaya-ayang mga hinang. Ang mga salik na ito ay maaaring makaapekto sa kalidad ng manipis na mga bahagi ng galvanized na bakal.
- TIG WeldingAng pamamaraang ito ay nagbibigay ng higit na mahusay na kontrol at mas malinis na mga hinang, kaya mainam ito para sa manipis na mga materyales. TIG welding nangangailangan ng mas maraming kasanayan at tumatakbo sa mas mababang bilis, na maaaring maging isang disbentaha sa mataas na dami ng produksyon.
Dapat ding isaalang-alang ng mga welder ang epekto ng bilis ng paggalaw habang nasa proseso ng hinang. Ang mas mabilis na bilis ay maaaring makakulong ng mga bulsa ng gas sa hinang, na humahantong sa burn-through at porosity. Ang mga isyung ito ay malalaking hamon kapag nagtatrabaho gamit ang manipis na galvanized steel. Bukod pa rito, ang mga tumalsik ay maaaring dumikit sa mga bahagi, na nangangailangan ng magastos na paglilinis pagkatapos ng hinang.
Sa usapin ng gastos at kahusayan, namumukod-tangi ang spot/laser mixture welding. Ito ay may 38% na mas mababang gastos sa operasyon kumpara sa full spot welding dahil sa mas mataas na output ng weld at mas kaunting pangangailangan sa pagpapanatili. Laser Welding ay palaging nagpapakita ng mas mataas na kahusayan ng pagkakadugtong kaysa sa mga tradisyunal na pamamaraan sa iba't ibang kapal ng materyal.
Sa pamamagitan ng pagpili ng tamang paraan ng hinang, mapapahusay ng mga welder ang kalidad at kahusayan ng hinang na galvanized steel sa mga aplikasyon ng sasakyan.
Mga Istratehiya sa Pagkontrol ng Init sa Welding na Galvanized Steel
Mahalaga ang epektibong pagkontrol sa init sa hinang na galvanized steel. Ang labis na init ay maaaring humantong sa mabilis na pagsingaw ng zinc, na lumilikha ng mga puwang at hindi pagkakapare-pareho sa weld joint. Ang pagsingaw na ito ay nagpapahina sa integridad ng istruktura ng weld at nagpapakomplikado sa pagsasanib sa base metal. Ang pagkakaroon ng zinc oxide ay maaaring makahadlang sa wastong pagdikit, na nagreresulta sa mahinang kalidad ng hinang.
Upang mabawasan ang mga isyung ito, maaaring ipatupad ng mga welder ang ilang mga estratehiya:
-
Pag-init munaAng pag-init muna ng galvanized steel bago ang welding ay maaaring makabuluhang mapahusay ang kalidad ng hinang. Isang tatlong-hakbang na hinang na tahi gamit ang laserepektibong kinokontrol ng proseso ang porosity at binabawasan ang mga depektong dulot ng singaw ng zinc. Tinatanggal ng pamamaraang ito ang layer ng zinc bago ang pangunahing hinang, na humahantong sa pinahusay na lakas ng tensile-shear. Sa katunayan, nakamit ng pamamaraang ito ang pinakamataas na lakas ng tensile-shear na 10.2 kN, isang 37% na pagtaas kumpara sa kumbensyonal Laser Welding.
-
Kinokontrol na Pagpasok ng InitNapakahalaga na mapanatili ang pare-parehong init na pumapasok habang nagwe-weld. Dapat isaayos ng mga welder ang kanilang travel speed at amperage settings upang maiwasan ang sobrang pag-init. Ang mas mabagal na travel speed ay makakatulong na mapanatili ang isang matatag na temperatura, na binabawasan ang panganib ng zinc vaporization.
-
Mga Teknik sa PagpapalamigAng pagpapatupad ng mga pamamaraan sa pagpapalamig habang at pagkatapos ng hinang ay makakatulong sa pamamahala ng init. Ang paggamit ng mga spray ng tubig o pagpapalamig gamit ang hangin ay maaaring magpababa ng temperatura ng lugar na hinang, na nagpapaliit sa panganib ng pagsingaw ng zinc at tinitiyak ang mas matibay na pagkakabit.
Sa pamamagitan ng paggamit ng mga estratehiyang ito sa pagkontrol ng init, makakamit ng mga welder ang mas mataas na kalidad ng mga hinang sa galvanized steel welding, na tinitiyak ang integridad at tibay ng mga bahagi ng sasakyan.
Mga Pagsasaalang-alang Pagkatapos ng Pagwelding para sa Galvanized Steel
Ang mga pamamaraan pagkatapos ng hinang ay mahalaga para matiyak ang tibay at integridad ng mga bahaging galvanized steel sa mga aplikasyon ng sasakyan. Pagkatapos makumpleto ang proseso ng hinang, maraming konsiderasyon ang dapat isaalang-alang upang maibalik ang resistensya sa kalawang at matiyak ang kalidad ng hinang.
Pagpapanumbalik ng Paglaban sa Kaagnasan
Kadalasang nawawalan ng proteksiyon na zinc coating ang mga hinang na bahagi, kaya madali itong kalawangin. Upang matugunan ito, isaalang-alang ang mga sumusunod na paraan ng paggamot:
| Paraan ng Paggamot | Paglalarawan |
|---|---|
| Muling maglagay ng Zinc Coating | Palitan ang zinc coating sa mga hinang na bahagi upang maibalik ang proteksyon. |
| Hot-Dip Galvanizing | Isang paraan upang epektibong maibalik ang proteksiyon na layer. |
| Pag-spray gamit ang Init | Isa pang paraan ng paglalagay ng bagong patong ng zinc para sa resistensya sa kalawang. |
Bukod pa rito, kabilang sa iba pang mga opsyon ang metalisasyon, paggamit ng mga solder rod, o paglalagay ng malamig na pinturang galvanizing na may minimum na 94% na nilalaman ng zinc.
Pagsusuri sa mga Pinagtahian ng Hinang
Mahalaga ang inspeksyon ng mga pinagtahiang hinang upang matukoy ang mga depekto na maaaring makasira sa integridad ng istruktura. Kabilang sa mga karaniwang pamamaraan ng inspeksyon ang:
| Paraan ng Inspeksyon | Paglalarawan |
|---|---|
| Biswal na Inspeksyon | Sinusuri ang kalidad ng mga hinang na dugtungan batay sa hitsura; gumagamit ng mga panukat para sa pagtatasa ng heometriya. |
| Inspeksyon ng Pulbos na Magnetiko | Natutukoy ang mga depekto sa ibabaw sa pamamagitan ng pag-obserba kung saan naiipon ang magnetic powder sa presensya ng mga depekto. |
| Inspeksyon sa Eddy Current | Natutukoy ang pinsala sa materyal sa pamamagitan ng pagsukat ng mga pagbabago sa electrical conductivity dahil sa mga depekto. |
| Inspeksyon sa Radyograpiko | Gumagamit ng X-ray o gamma radiation upang ipakita ang mga nakatagong depekto sa materyal, lalo na sa mga bahaging kritikal sa kaligtasan. |
| Inspeksyon sa Ultrasoniko | Gumagamit ng mga sound wave upang matukoy ang mga panloob na depekto sa pamamagitan ng pagsusuri ng mga pagbabago sa mga katangian ng alon. |
Paglalapat ng mga Protective Coatings
Pagkatapos ng hinang, mahalaga ang paglalagay ng mga proteksiyon na patong upang maiwasan ang kalawang. Sundin ang mga hakbang na ito:
| Hakbang | Paglalarawan |
|---|---|
| Paghahanda sa Ibabaw | Tanggalin ang galvanized coating sa welding area gamit ang mekanikal o kemikal na pamamaraan. |
| Bentilasyon | Siguraduhing maayos ang bentilasyon upang maiwasan ang pagkakalantad sa singaw ng zinc. |
| Teknik sa Paghinang | Gumamit ng mga pamamaraan tulad ng intermittent welding upang mabawasan ang zinc vaporization. |
| Mga Consumable sa Pagwelding | Pumili ng mga low-hydrogen electrode o flux-cored wire upang mabawasan ang panganib ng hydrogen embrittlement. |
| Paglilinis Pagkatapos ng Pagwelding | Linisin ang bahaging hinang upang maalis ang mga patak o nalalabi ng zinc. |
| Pagkukumpuni ng Patong | Gumamit ng pinturang mayaman sa zinc o thermal spray upang ayusin ang anumang pinsala sa galvanized coating. |
| Inspeksyon | Magsagawa ng mga inspeksyon gamit ang mga pamamaraan ng hindi mapanirang pagsusuri upang matiyak ang kalidad at integridad ng hinang. |
Sa pamamagitan ng pagpapatupad ng mga konsiderasyong ito pagkatapos ng hinang, mapapahusay ng mga welder ang tibay at pagganap ng mga bahaging galvanized steel sa mga aplikasyon sa sasakyan.
Hinang na Galvanized Ang bakal ay nagdudulot ng mga natatanging hamon, kabilang ang mga panganib sa kalusugan mula sa mga nakalalasong usok at mga potensyal na depekto sa hinang. Ang mga epektibong pamamaraan, tulad ng wastong paghahanda at bentilasyon ng ibabaw, ay nagpapahusay sa kalidad ng hinang. Ang pagsunod sa mga rekomendasyon sa kaligtasan, tulad ng paggamit ng personal na kagamitang pangproteksyon at pagtiyak ng sapat na daloy ng hangin, ay nagtataguyod ng isang mas ligtas na kapaligiran sa pagtatrabaho.
Tandaan, napakahalagang mapanatili ang resistensya sa kalawang. Maglagay muli ng zinc coatings pagkatapos magwelding upang protektahan ang mga kasukasuan.
Mga Madalas Itanong
Ano ang mga panganib sa kalusugan na kaugnay ng hinang na bakal na yero?
Ang mga welder ay maaaring makaranas ng metal fume fever at mga problema sa paghinga dahil sa paglanghap ng zinc oxide fumes habang nagwe-welding.
Paano ko mapapabuti ang kalidad ng hinang sa galvanized steel?
Ang wastong paglilinis ng ibabaw, kontroladong pagpasok ng init, at pagpili ng tamang paraan ng hinang ay nagpapahusay sa kalidad ng hinang at nakakabawas ng mga depekto.
Kailangan bang tanggalin ang zinc coating bago magwelding?
Ang pag-alis ng zinc coating ay maaaring magpabuti sa kalidad ng hinang ngunit nagpapataas ng panganib ng kalawang. Isaalang-alang ang paggamit ng mga pamamaraan na nakakabawas sa pagkasunog ng zinc.